BAGAIMANA CARA KERJA PLC DALAM MENGENDALIKAN MESIN OTOMATIS?
BAGAIMANA CARA KERJA PLC DALAM MENGENDALIKAN MESIN OTOMATIS?
Programmable Logic Controller atau PLC merupakan komputer industri yang dirancang untuk mengendalikan mesin dan proses otomatis. Perangkat ini menerima informasi dari sensor atau perangkat input, menjalankan program kontrol, kemudian mengirimkan perintah kepada perangkat output sesuai kondisi proses. Rockwell Automation menjelaskan bahwa PLC secara berkelanjutan membaca input, menjalankan logika yang telah diprogram, dan mengendalikan output untuk menjalankan mesin atau proses secara real time.
Sistem PLC bekerja melalui siklus pemrosesan yang berlangsung berulang selama controller berada dalam kondisi operasi. Setiap siklus membaca kondisi input, mengeksekusi program, memperbarui output, dan menjalankan proses komunikasi atau pemeriksaan sistem sesuai arsitektur controller. Siemens juga menjelaskan bahwa CPU PLC menjalankan program pengguna secara berulang dalam scan cycle dan mengelola pertukaran data antara input, program, serta output.
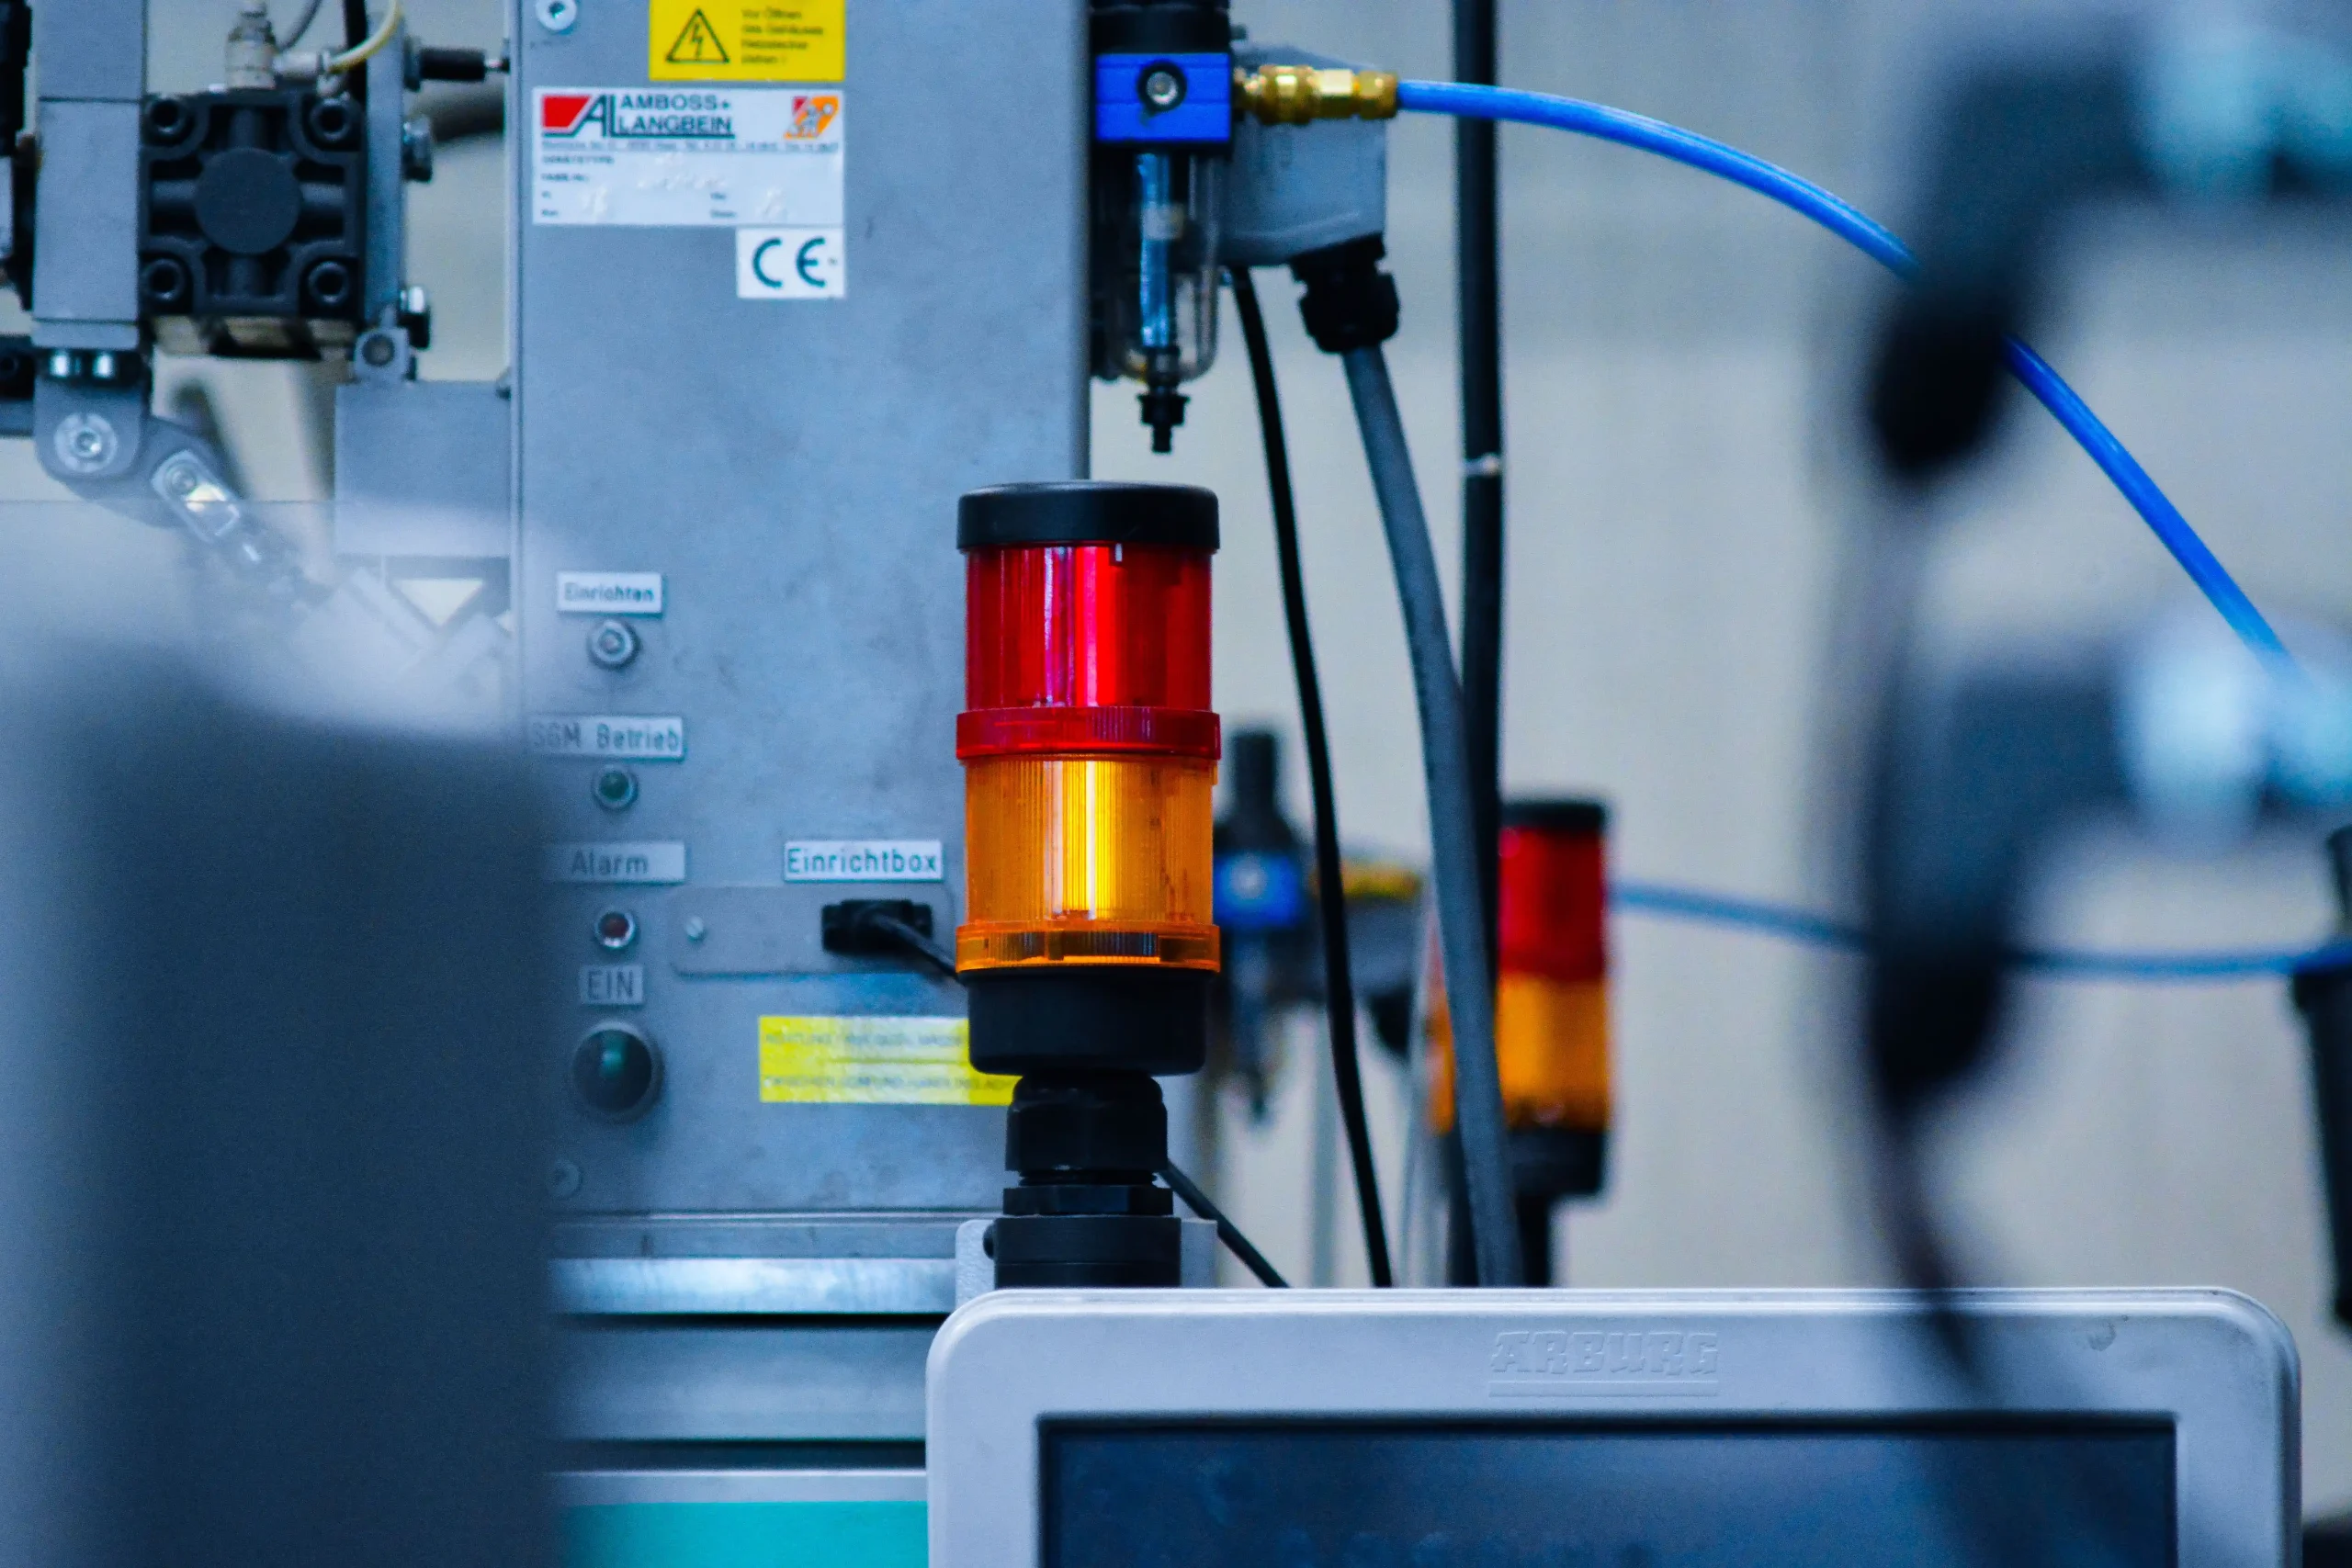
Ilustrasi. Sumber: Pexels.com/Katharina-Charlotte May
Mengenal Komponen Utama PLC
PLC memiliki CPU sebagai pusat pemrosesan yang menjalankan program kontrol dan mengelola data dari sistem. Modul input menerima sinyal dari perangkat lapangan, sedangkan modul output mengirimkan sinyal kepada peralatan yang menjalankan tindakan fisik. Sistem PLC juga dapat menggunakan modul komunikasi, modul teknologi, dan perangkat tambahan sesuai kebutuhan aplikasi.
Sensor, sakelar, tombol tekan, motor starter, valve, dan lampu indikator dapat terhubung dengan PLC melalui antarmuka input dan output. Sinyal tersebut memungkinkan controller mengenali kondisi aktual mesin selama proses berlangsung. Konfigurasi modul dapat berbeda berdasarkan jumlah titik I/O, jenis sinyal, fungsi teknologi, serta kebutuhan komunikasi pada mesin atau lini produksi.
Memahami Input pada Sistem PLC
Input memberikan informasi mengenai kondisi fisik yang terjadi pada mesin. Sensor proximity dapat memberikan sinyal ketika benda mencapai posisi tertentu, sedangkan push button dapat memberikan perintah ketika operator menekan tombol pada panel. Rockwell Automation mendefinisikan input device sebagai perangkat seperti push button atau switch yang memberikan sinyal listrik kepada controller.
Input dapat membawa sinyal digital atau analog sesuai karakter perangkat yang digunakan. Sinyal digital biasanya merepresentasikan keadaan diskret seperti ON atau OFF, sedangkan sinyal analog membawa nilai yang berubah pada suatu rentang. Siemens menjelaskan bahwa CPU tertentu dapat memproses input digital dan analog melalui modul I/O yang dikonfigurasi dalam sistem controller.
Membaca Kondisi Input dalam Scan Cycle
PLC membaca kondisi input sebagai bagian dari siklus pemrosesan kontrol. Pada konfigurasi yang menggunakan process image, CPU mengambil nilai input fisik kemudian menyimpan nilai tersebut pada area memori sebelum menjalankan program pengguna. Siemens menjelaskan bahwa mekanisme tersebut membuat nilai input tetap konsisten selama CPU mengeksekusi instruksi dalam satu siklus.
Nilai yang tersimpan kemudian menjadi dasar bagi program untuk menentukan tindakan berikutnya. Perubahan pada sensor setelah pembacaan input dapat diproses pada siklus berikutnya apabila input menggunakan pembaruan sinkron dengan scan. Karakter tersebut menjelaskan mengapa kecepatan scan cycle dapat memengaruhi respons controller pada aplikasi yang membutuhkan waktu respons sangat cepat.
Mengeksekusi Program Logika
CPU menjalankan instruksi program setelah controller memperoleh kondisi input yang akan digunakan pada siklus tersebut. Program dapat berisi logika AND, OR, timer, counter, interlock, perbandingan nilai, serta fungsi kontrol lain sesuai kebutuhan mesin. Rockwell Automation menjelaskan bahwa controller menjalankan program logika untuk mengevaluasi kondisi input dan menentukan status output selama program scan.
Ladder Diagram menjadi salah satu bahasa pemrograman yang umum digunakan untuk aplikasi PLC. Pengembang juga dapat menggunakan Function Block Diagram atau Structured Text sesuai kemampuan controller dan kebutuhan aplikasi. Rockwell menyediakan dukungan untuk Ladder Diagram, Structured Text, Function Block Diagram, dan Sequential Function Charts pada platform programmable controller tertentu, sedangkan Siemens menyediakan LAD, FBD, dan SCL pada keluarga controller SIMATIC tertentu.
Mengendalikan Output Mesin
Output menerjemahkan keputusan program menjadi tindakan pada perangkat lapangan. PLC dapat mengaktifkan motor starter, solenoid valve, lampu indikator, relay, atau perangkat lain ketika kondisi logika memenuhi persyaratan. Rockwell Automation menjelaskan bahwa PLC menggunakan hasil pemrosesan program untuk mengendalikan perangkat output seperti motor, valve, dan alarm.
Output juga dapat membawa sinyal analog ketika mesin membutuhkan pengaturan nilai tertentu. Controller dapat memberikan perintah kepada perangkat seperti variable speed drive melalui sinyal atau jaringan komunikasi sesuai konfigurasi sistem. Dengan pola tersebut, PLC tidak hanya melakukan fungsi ON dan OFF, tetapi juga dapat mendukung pengendalian proses yang membutuhkan data dan parameter berubah secara kontinu.
Menggunakan Timer dan Counter
Timer membantu PLC mengatur tindakan berdasarkan durasi tertentu selama proses otomatis berlangsung. Program dapat menyalakan motor selama beberapa detik kemudian mematikan motor setelah waktu yang ditentukan pada logika kontrol. Counter juga dapat menghitung jumlah kejadian seperti jumlah produk yang melewati sensor selama proses produksi.
Kombinasi timer dan counter membuat mesin mampu menjalankan urutan kerja yang lebih kompleks. PLC dapat menunggu waktu tertentu setelah sensor aktif, kemudian menjalankan aktuator ketika kondisi berikutnya terpenuhi. Dengan logika tersebut, mesin dapat menjalankan siklus berulang tanpa operator memberikan perintah manual pada setiap tahap.
Mengatur Urutan Kerja Mesin
PLC dapat menjalankan mesin berdasarkan sequence yang telah ditentukan dalam program. Sistem dapat menjalankan motor conveyor terlebih dahulu, kemudian mengaktifkan silinder ketika sensor mendeteksi produk pada posisi tertentu. Setelah proses selesai, controller dapat mengembalikan aktuator ke kondisi awal dan mengulangi siklus berikutnya.
Urutan tersebut membutuhkan hubungan logis yang jelas antaraktivitas mesin. Interlock dapat mencegah suatu aktuator bekerja ketika kondisi keselamatan atau proses belum terpenuhi. Karena itu, programmer perlu menyusun setiap langkah berdasarkan kondisi nyata mesin agar urutan otomatis tidak menghasilkan gerakan yang saling bertentangan.
Menggunakan Interlock untuk Pengendalian
Interlock mencegah mesin melakukan tindakan tertentu ketika kondisi yang dipersyaratkan belum tersedia. Misalnya, program dapat menahan perintah motor ketika sensor pengaman menunjukkan kondisi tidak aman atau ketika pintu panel belum berada pada posisi yang ditentukan. Logika tersebut membantu programmer memasukkan batasan operasi langsung ke dalam sistem kontrol.
Interlock dapat menggunakan beberapa sinyal sekaligus untuk menghasilkan keputusan yang lebih aman terhadap proses. PLC dapat memeriksa sensor posisi, status motor, tekanan, temperatur, dan sinyal lainnya sebelum memberikan perintah kepada aktuator. Sistem tersebut membuat keputusan kontrol menjadi lebih terstruktur karena setiap tindakan mengikuti kondisi yang telah didefinisikan.
Menghubungkan PLC dengan HMI
Human Machine Interface atau HMI membantu operator melihat kondisi mesin dan memberikan perintah melalui tampilan yang lebih mudah digunakan. PLC mengirimkan data status, nilai proses, alarm, dan informasi lain kepada HMI melalui jaringan atau antarmuka komunikasi yang sesuai. Siemens menjelaskan bahwa controller SIMATIC dapat terintegrasi dengan HMI, drive, komunikasi, dan komponen otomasi lain dalam satu lingkungan engineering.
Operator dapat menggunakan HMI untuk memulai mesin, menghentikan proses, melihat alarm, atau memeriksa nilai sensor sesuai rancangan sistem. Data tersebut membantu manusia memahami kondisi proses tanpa melihat langsung setiap perangkat lapangan. Namun, fungsi HMI tetap bergantung pada logika PLC dan konfigurasi komunikasi yang menghubungkan keduanya.
Menggunakan Komunikasi Industri
PLC modern dapat berkomunikasi dengan perangkat lain melalui jaringan industri. Controller dapat bertukar data dengan remote I/O, HMI, drive, PLC lain, SCADA, MES, atau sistem tingkat lebih tinggi sesuai kemampuan perangkat. Rockwell Automation menyebut kemampuan komunikasi dengan SCADA, MES, ERP, dan sistem IoT sebagai bagian dari integrasi pada programmable controller modern.
Komunikasi tersebut memungkinkan satu sistem mengumpulkan data dari banyak perangkat secara terkoordinasi. PLC juga dapat menerima informasi dari perangkat lain kemudian menggunakan data tersebut dalam program kontrol. Dengan jaringan yang sesuai, proses otomatis dapat menghubungkan pengendalian mesin dengan pemantauan dan pengelolaan produksi yang lebih luas.
Memahami Scan Cycle pada PLC
Scan cycle menjadi dasar cara PLC menjalankan program secara berulang. Rockwell menjelaskan bahwa programmable controller melakukan input scanning, pemrosesan logika, output control, dan komunikasi dalam suatu siklus yang berlangsung terus-menerus. Siemens juga menjelaskan bahwa CPU dapat membaca input, mengeksekusi program, memperbarui output, dan menjalankan proses komunikasi dalam scan cycle.
Sebagai gambaran sederhana, sebuah sensor dapat mengirim sinyal ketika benda melewati titik deteksi. PLC membaca sinyal tersebut, menjalankan instruksi program, lalu memperbarui output agar aktuator melakukan tindakan yang telah diprogram. Proses tersebut terus berulang selama controller menjalankan aplikasi sehingga mesin dapat merespons perubahan kondisi secara otomatis.
Memantau Kondisi dan Diagnostik Sistem
PLC modern menyediakan kemampuan diagnostik untuk membantu pengguna menemukan gangguan pada controller dan modul I/O. Sistem dapat memberikan informasi mengenai status CPU, modul, komunikasi, atau kondisi tertentu yang menghambat operasi. Siemens mencantumkan pemeriksaan diagnostik sistem dan status modul I/O sebagai bagian dari pemrosesan controller pada kondisi operasi tertentu.
Data diagnostik membantu teknisi mempersempit lokasi masalah ketika mesin berhenti bekerja. Teknisi dapat memeriksa status input, output, komunikasi, dan program sebelum melakukan pemeriksaan komponen fisik. Pendekatan tersebut membuat proses troubleshooting lebih terarah karena teknisi dapat menggabungkan informasi dari sistem kontrol dengan kondisi lapangan.
Menjaga Waktu Siklus Tetap Terkendali
Waktu siklus menunjukkan durasi yang dibutuhkan controller untuk menyelesaikan satu rangkaian pemrosesan. Program yang semakin kompleks dapat membutuhkan waktu eksekusi lebih besar karena controller harus memproses lebih banyak instruksi dan fungsi tambahan. Siemens menetapkan maximum cycle time pada controller tertentu dan menghasilkan time error ketika waktu siklus melampaui batas yang ditentukan sistem.
Programmer perlu mempertimbangkan waktu eksekusi ketika membuat kontrol untuk mesin dengan respons cepat. Instruksi yang tidak diperlukan dapat dihilangkan atau disusun dengan lebih efisien agar beban pemrosesan tetap terkendali. Penggunaan interrupt atau mekanisme khusus juga dapat diterapkan pada controller tertentu ketika aplikasi membutuhkan respons berbasis kejadian.
Melakukan Pengujian Program PLC
Program PLC perlu diuji sebelum sistem digunakan untuk mengendalikan mesin secara penuh. Programmer dapat memeriksa setiap kondisi input, urutan logika, status output, timer, counter, dan interlock berdasarkan skenario operasi yang telah ditentukan. Pengujian tersebut membantu menemukan kesalahan logika sebelum program diterapkan pada proses produksi.
Simulasi dan commissioning dapat dilakukan sesuai kemampuan perangkat serta prosedur proyek. Programmer juga perlu menguji kondisi normal, kondisi gangguan, dan kondisi penghentian agar sistem memberikan respons sesuai rancangan. Hasil pengujian kemudian dapat digunakan untuk memperbaiki program sebelum mesin memasuki operasi rutin.
Menggunakan PLC pada Berbagai Mesin Otomatis
PLC dapat digunakan pada berbagai mesin dan proses industri yang membutuhkan pengendalian otomatis. Sistem tersebut dapat mengendalikan conveyor, mesin packaging, batching, material handling, sistem pompa, proses produksi, hingga peralatan yang terintegrasi dengan motion control. Rockwell Automation mencantumkan manufacturing, packaging, material handling, motion control, batching, dan process automation sebagai beberapa aplikasi programmable controller.
Kebutuhan kontrol menentukan jenis PLC dan konfigurasi I/O yang digunakan pada setiap mesin. Mesin sederhana dapat menggunakan controller kompak dengan jumlah I/O terbatas, sedangkan lini produksi yang kompleks dapat membutuhkan controller modular dengan kemampuan komunikasi dan pemrosesan lebih tinggi. Siemens menyediakan berbagai kelas controller yang dapat disesuaikan dengan kebutuhan performa, jumlah modul, komunikasi, motion control, dan aplikasi keselamatan.
Kesimpulan
Cara kerja PLC dalam mengendalikan mesin otomatis berlangsung melalui hubungan antara input, program logika, dan output dalam siklus pemrosesan yang berulang. Sensor memberikan data kepada controller, CPU memproses kondisi tersebut berdasarkan program, lalu output mengendalikan aktuator sesuai keputusan yang telah ditentukan. Proses tersebut memungkinkan mesin menjalankan urutan kerja otomatis dan merespons perubahan kondisi tanpa membutuhkan perintah manual pada setiap langkah.
Keandalan sistem tidak hanya bergantung pada kemampuan CPU, tetapi juga pada kualitas program, konfigurasi I/O, komunikasi, interlock, diagnostik, dan pengujian. Programmer perlu menyusun logika berdasarkan urutan proses dan kondisi nyata mesin agar setiap tindakan memiliki hubungan yang jelas dengan input yang diterima. Dengan pemahaman terhadap scan cycle dan hubungan input-output, PLC dapat digunakan secara lebih efektif untuk membangun sistem otomasi yang terstruktur, responsif, dan mudah dipantau.
*Ditulis oleh Maharani Kusuma Artanti. Sebagai Content Writer yang berpengalaman sejak 2021, Maharani fokus pada penulisan konten yang informatif dan teroptimasi. Sejak 2025, ia mendedikasikan keahliannya untuk SEO dan visibilitas online, memastikan informasi pelatihan tersaji jelas dan aksesibel. Terhubung dengan Maharani via LinkedIn.