4 METODE PENYAMBUNGAN PIPA HDPE UNTUK INSTALASI PERPIPAAN
4 METODE PENYAMBUNGAN PIPA HDPE UNTUK INSTALASI PERPIPAAN
Pipa HDPE membutuhkan metode penyambungan yang sesuai agar sistem perpipaan dapat bekerja secara andal selama masa penggunaan. Material polietilena memungkinkan penyambungan dengan proses heat fusion maupun metode mekanis, tergantung desain jaringan, ukuran pipa, jenis fitting, dan kondisi instalasi. Plastics Pipe Institute menjelaskan bahwa metode utama heat fusion pada sistem PE mencakup butt fusion, socket fusion, dan electrofusion, sedangkan sambungan mekanis juga dapat digunakan pada aplikasi tertentu.
Pemilihan metode tidak cukup hanya mempertimbangkan jenis pipa yang tersedia. Kondisi lapangan, ruang kerja, diameter pipa, kebutuhan sambungan permanen, kemampuan peralatan, serta prosedur instalasi perlu menjadi bagian dari keputusan. Dengan pemilihan yang tepat, proses penyambungan dapat menghasilkan sistem yang sesuai dengan kebutuhan tekanan, aliran, dan konfigurasi jaringan.
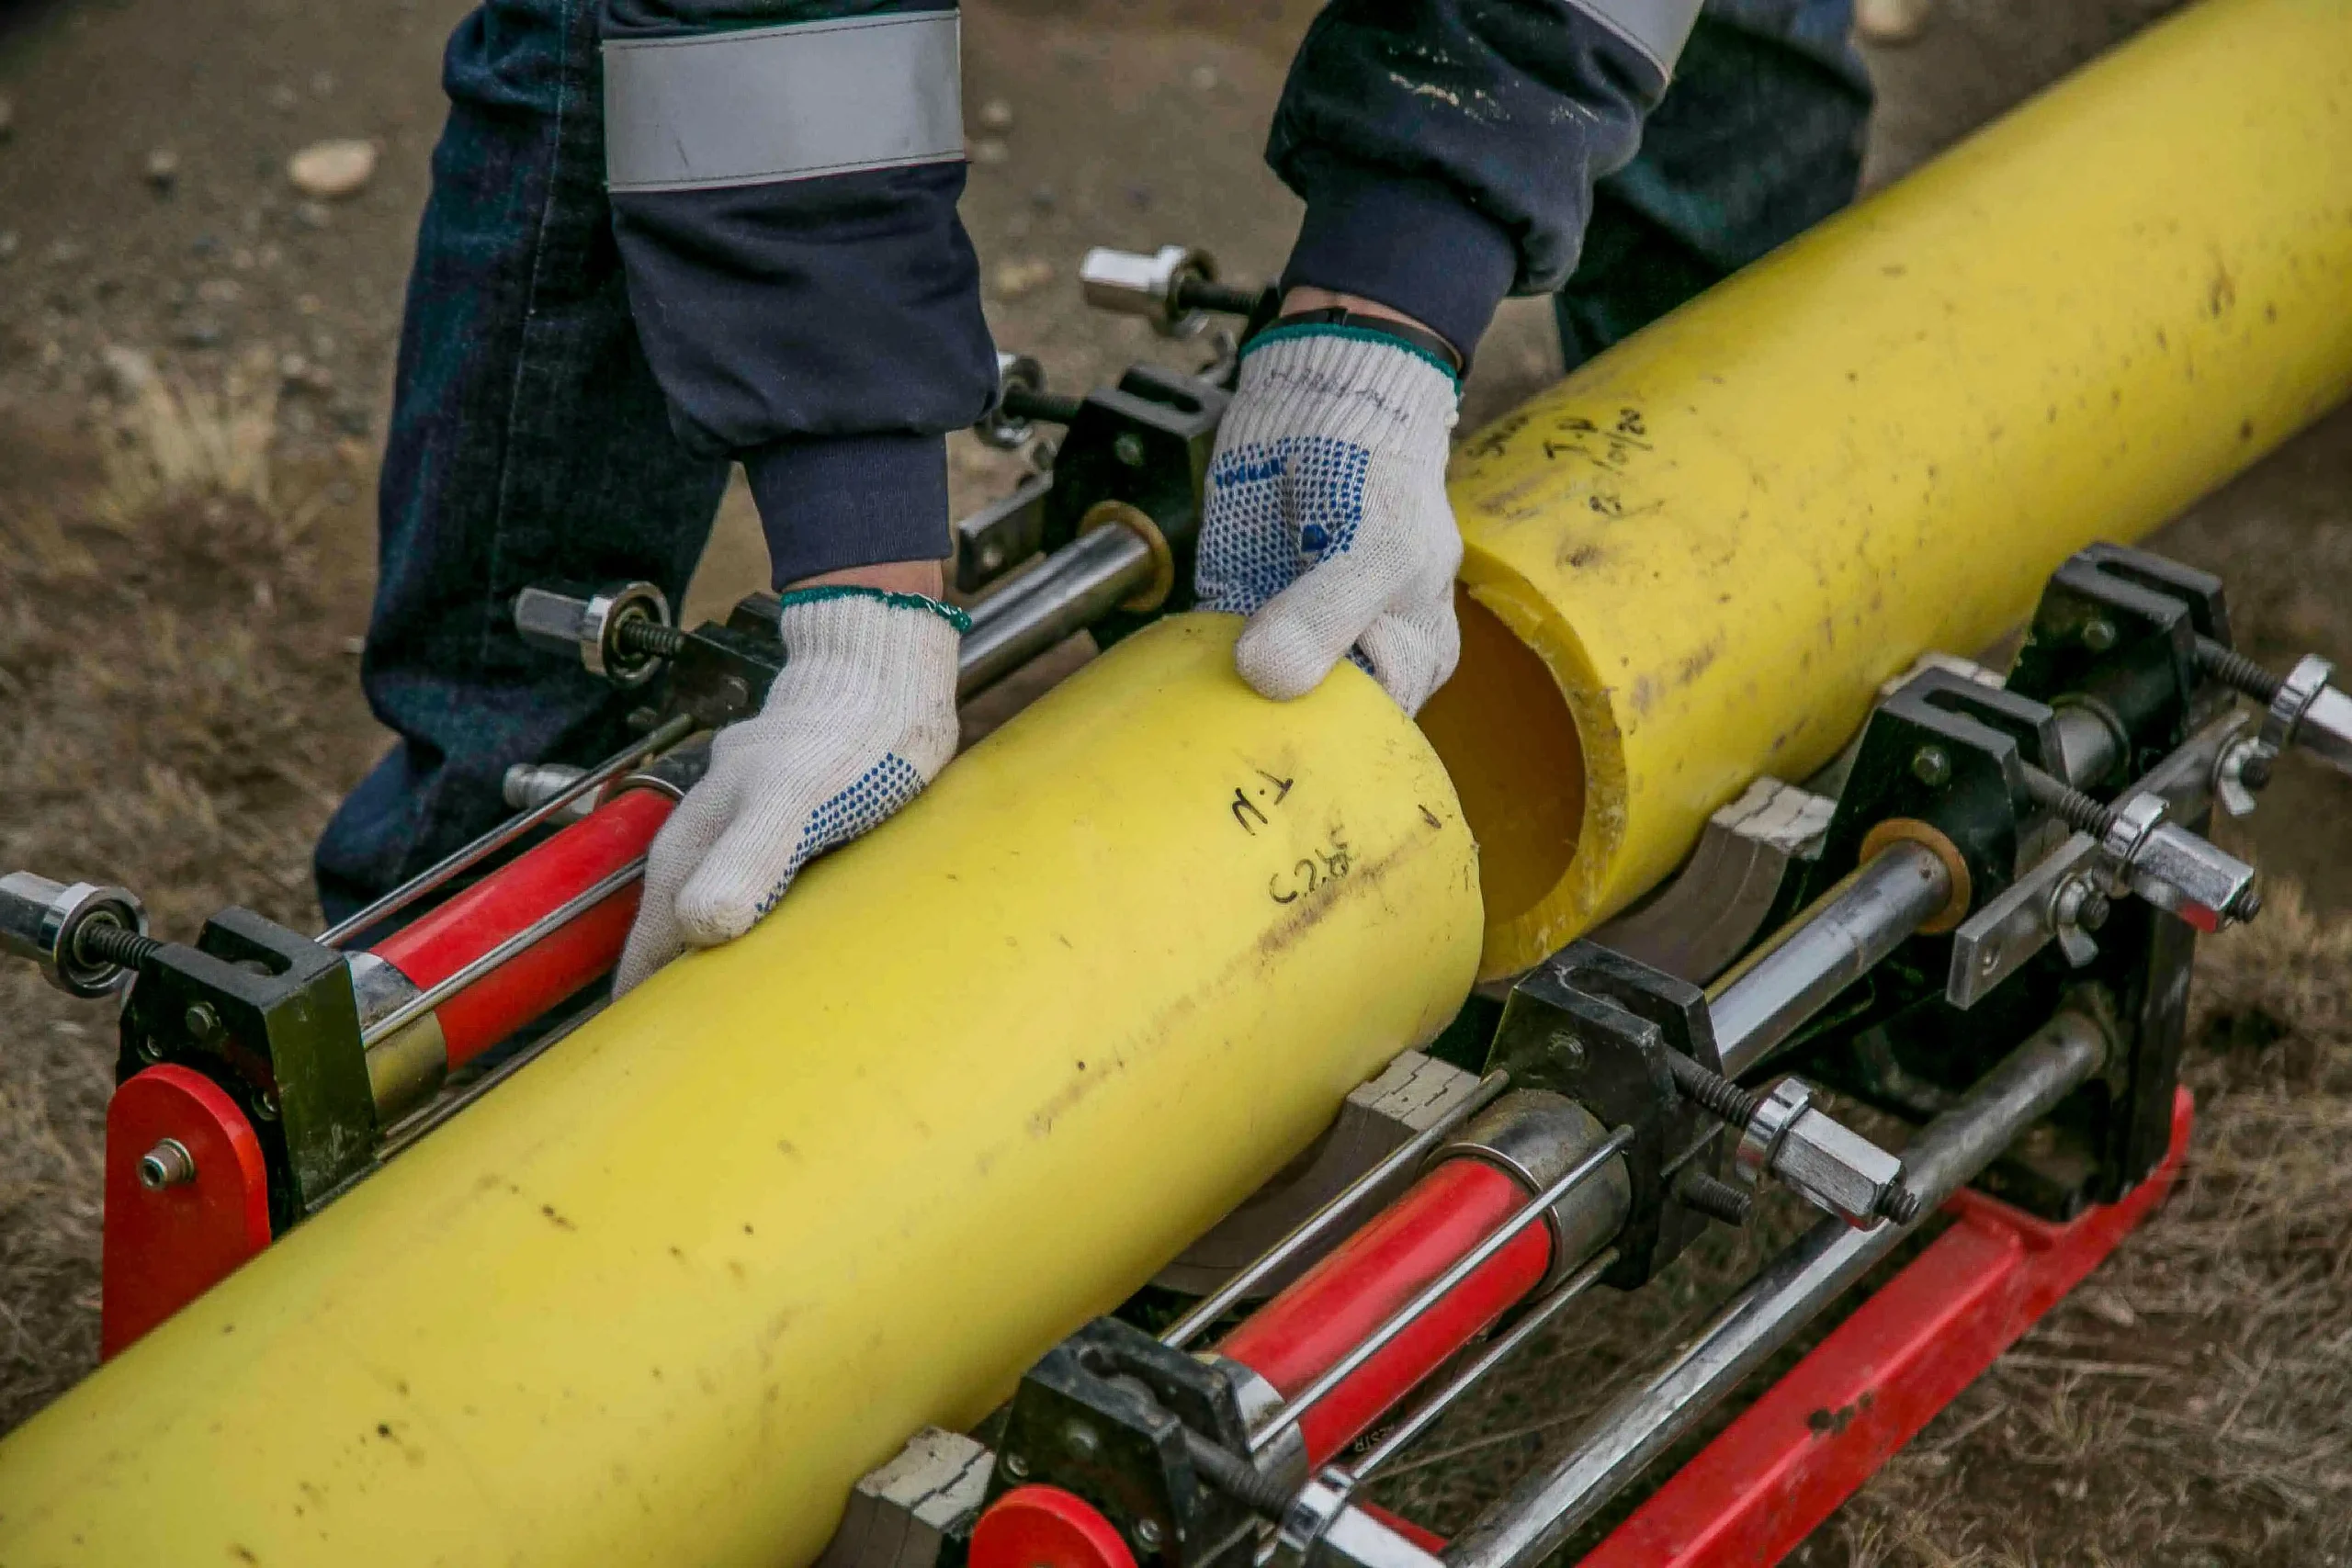
Ilustrasi. Sumber: Pexels.com/Jan Zakelj
1. Butt Fusion untuk Menyatukan Ujung Pipa
Butt fusion menyatukan dua ujung pipa setelah permukaan ujung tersebut dipanaskan hingga mencapai kondisi leleh yang sesuai. Mesin fusion menahan dan menyelaraskan kedua pipa, kemudian facing tool meratakan permukaan sebelum heater plate memanaskan bagian yang akan disambungkan. Setelah pemanasan selesai, operator mempertemukan kedua ujung pipa menggunakan gaya yang telah ditentukan lalu mempertahankan sambungan selama proses pendinginan.
Metode ini banyak digunakan untuk menyambungkan panjang pipa secara langsung pada jaringan HDPE. Butt fusion menghasilkan sambungan permanen ketika operator mengikuti prosedur yang benar dan membiarkan sambungan mencapai kondisi dingin sebelum ditangani lebih lanjut. PPI menyebut butt fusion sebagai metode yang paling banyak digunakan untuk menyambungkan panjang pipa PE dengan pipa atau fitting PE.
2. Socket Fusion untuk Pipa dan Fitting Berukuran Tertentu
Socket fusion menggunakan panas untuk melembutkan permukaan luar ujung pipa dan bagian dalam socket fitting sebelum kedua komponen dipertemukan. Peralatan khusus memanaskan kedua permukaan tersebut secara bersamaan lalu operator memasukkan ujung pipa ke dalam fitting pada kondisi yang sesuai. Setelah material mendingin, kedua bagian membentuk sambungan yang menyatu pada area fusion.
Metode ini membutuhkan kecocokan antara ukuran pipa, fitting, dan alat pemanas yang digunakan. Socket fusion biasanya lebih sesuai untuk ukuran tertentu dan konfigurasi yang membutuhkan sambungan antara pipa dengan fitting. PPI memasukkan socket fusion sebagai salah satu dari tiga metode heat fusion utama pada sistem conduit PE bersama butt fusion dan electrofusion.
Kebersihan permukaan menjadi faktor penting dalam proses socket fusion. Operator perlu membersihkan dan menyiapkan area penyambungan sesuai prosedur sebelum proses pemanasan dimulai. Penggunaan metode ini juga harus mengikuti prosedur yang telah ditetapkan produsen peralatan dan material agar dimensi, waktu pemanasan, serta kondisi pendinginan tetap terkendali.
3. Electrofusion untuk Kondisi Instalasi yang Lebih Fleksibel
Electrofusion menggunakan fitting khusus yang memiliki elemen pemanas di dalam area penyambungan. Arus listrik mengaktifkan elemen tersebut sehingga permukaan luar pipa dan bagian dalam fitting mengalami pemanasan serta menyatu pada zona fusion. PPI menjelaskan bahwa electrofusion menggunakan panas yang dihasilkan oleh arus listrik pada kumparan kawat yang terdapat di dalam fitting khusus.
Metode tersebut memberikan fleksibilitas ketika penyambungan dilakukan pada lokasi yang sulit menggunakan mesin butt fusion. Electrofusion juga dapat menggunakan berbagai bentuk fitting seperti coupling, elbow, tee, atau komponen khusus lainnya sesuai kebutuhan jaringan. ISO 12176-2:2025 menetapkan persyaratan kinerja untuk electrofusion control unit yang digunakan bersama fitting electrofusion PE tertentu.
Persiapan permukaan tetap menjadi bagian penting sebelum electrofusion dilakukan. Operator perlu membersihkan dan menyiapkan permukaan pipa sesuai prosedur fitting agar area fusion tidak terkontaminasi. Unit kontrol electrofusion kemudian menjalankan siklus pemanasan sesuai parameter yang ditentukan untuk fitting dan sistem yang digunakan.
4. Sambungan Mekanis untuk Kebutuhan Tertentu
Sambungan mekanis menghubungkan pipa menggunakan komponen seperti flange, compression fitting, atau mechanical joint tanpa melelehkan permukaan pipa. Metode tersebut dapat menjadi pilihan ketika sistem membutuhkan sambungan yang dapat dibongkar, transisi ke material lain, atau koneksi dengan komponen tertentu. PPI menjelaskan bahwa selain heat fusion, sistem PE juga dapat menggunakan mechanical joining sebagai salah satu pendekatan penyambungan.
Sambungan flange dapat digunakan ketika pipa HDPE perlu terhubung dengan valve, pompa, atau peralatan lain yang memiliki flange. Operator biasanya menggunakan komponen transisi seperti stub end dan backing flange agar sambungan dapat mengikuti konfigurasi peralatan. Metode mekanis memberikan keuntungan pada situasi tertentu, tetapi desain sambungan perlu memastikan gaya, sealing, dan kompatibilitas komponen sesuai dengan kebutuhan sistem.
Memilih Metode Berdasarkan Kondisi Instalasi
Kondisi lokasi dapat menentukan metode penyambungan yang paling praktis untuk digunakan. Area kerja yang menyediakan ruang cukup untuk mesin fusion dapat mendukung butt fusion, sedangkan lokasi sempit dapat membuat electrofusion lebih mudah diterapkan. Diameter pipa, jenis fitting, konfigurasi jaringan, dan kemampuan akses peralatan juga perlu diperiksa sebelum pekerjaan dimulai.
Spesifikasi proyek perlu menjadi acuan utama ketika metode telah ditentukan. PPI menekankan bahwa pengguna harus mengikuti prosedur fusion yang telah dikualifikasi oleh produsen peralatan atau material yang digunakan. ISO 21307:2017 juga menetapkan prinsip umum untuk prosedur serta penilaian kualitas butt fusion dan menyebut tiga prosedur butt fusion berdasarkan kondisi tekanan dan proses penyambungan.
Menjaga Kebersihan Permukaan Pipa
Kebersihan permukaan sangat menentukan kualitas sambungan pada metode fusion. Debu, lumpur, minyak, air, atau material lain dapat mengganggu kontak antarmuka selama proses pemanasan dan penyatuan material. Karena itu, operator perlu melindungi area sambungan dari kontaminasi sejak persiapan hingga proses fusion selesai.
PPI memasukkan kegiatan membersihkan ujung pipa sebagai bagian dari prosedur butt fusion sebelum proses facing dan penyelarasan dilakukan. Pembersihan juga perlu menggunakan metode yang sesuai agar permukaan tetap memiliki kondisi yang dibutuhkan untuk proses penyambungan.
Memastikan Alignment sebelum Penyambungan
Alignment membantu menjaga kedua komponen berada pada posisi yang sesuai sebelum penyambungan dilakukan. Butt fusion machine menggunakan clamp untuk menahan pipa sekaligus membantu menyelaraskan kedua ujung terhadap garis tengah mesin. Posisi yang tidak tepat dapat menghasilkan bentuk sambungan yang tidak seragam dan memengaruhi kualitas fusion.
Operator perlu memeriksa kembali posisi pipa setelah proses facing selesai. PPI mencantumkan alignment sebagai bagian dari tahapan butt fusion sebelum proses pemanasan dilakukan. Pemeriksaan tersebut membantu memastikan kedua permukaan dapat menerima panas secara lebih merata.
Mengontrol Suhu, Tekanan, dan Waktu
Parameter proses memiliki hubungan langsung dengan kualitas sambungan fusion. Operator perlu mengatur suhu heater, tekanan, waktu pemanasan, gaya penyambungan, dan waktu pendinginan berdasarkan prosedur yang dipilih. ISO 21307:2017 menyediakan tiga prosedur butt fusion dan membedakan kondisi proses berdasarkan metode yang digunakan sehingga operator tidak dapat menggunakan satu set parameter untuk seluruh metode.
Suhu heater juga harus mengikuti prosedur material dan peralatan yang digunakan. PPI menjelaskan bahwa proses butt fusion membutuhkan heater plate dengan temperatur yang dikendalikan dan penerapan gaya penyambungan yang sesuai. Karena itu, operator perlu menggunakan prosedur yang telah ditentukan daripada mengandalkan perkiraan selama pekerjaan berlangsung.
Melakukan Pendinginan Tanpa Mengganggu Sambungan
Sambungan fusion membutuhkan waktu pendinginan agar material kembali cukup stabil sebelum pipa dipindahkan. Operator perlu mempertahankan posisi dan kondisi sambungan selama pendinginan sesuai prosedur yang digunakan. PPI menjelaskan bahwa sambungan perlu ditahan hingga cukup dingin sebelum pipa dapat ditangani.
Pergerakan terlalu cepat dapat mengganggu bentuk sambungan sebelum material mencapai kondisi yang sesuai. Karena itu, operator perlu memberikan waktu pendinginan berdasarkan prosedur yang berlaku untuk diameter, ketebalan, metode fusion, dan material yang digunakan. Pendekatan tersebut membantu menjaga integritas sambungan setelah proses penyatuan selesai.
Memeriksa Hasil Sambungan
Pemeriksaan visual membantu menemukan indikasi awal masalah pada sambungan pipa. Operator dapat melihat bentuk bead, keseragaman sambungan, posisi pipa, serta kondisi permukaan setelah proses fusion selesai. PPI memasukkan pemeriksaan bentuk dan keseragaman melt bead sebagai bagian dari inspeksi sambungan butt fusion.
Pemeriksaan kualitas dapat dilengkapi dengan dokumentasi parameter proses dan identitas setiap sambungan. Catatan tersebut membantu tim QA/QC menelusuri waktu pekerjaan, material, metode, operator, serta kondisi proses ketika dibutuhkan. ISO 21307 juga memasukkan penilaian kualitas sambungan yang telah selesai dalam cakupan standarnya.
Menentukan Metode Fusion yang Tepat
Butt fusion cocok untuk penyambungan langsung antara dua ujung pipa ketika ruang dan peralatan mendukung penggunaan mesin fusion. Electrofusion dapat memberikan fleksibilitas lebih besar ketika sistem membutuhkan fitting khusus atau kondisi pekerjaan membatasi penggunaan mesin butt fusion. Socket fusion dapat digunakan pada konfigurasi serta ukuran yang sesuai dengan peralatan dan fitting yang tersedia.
Metode mekanis dapat melengkapi pilihan tersebut ketika jaringan membutuhkan sambungan yang dapat dilepas atau koneksi menuju komponen non-PE. Setiap pilihan tetap harus mengikuti spesifikasi proyek, standar yang berlaku, serta rekomendasi produsen. Dengan membandingkan kondisi instalasi terlebih dahulu, pengguna dapat memilih metode yang sesuai tanpa memaksakan satu teknik untuk semua situasi.
Kesimpulan
Metode penyambungan pipa HDPE untuk instalasi perpipaan dapat menggunakan butt fusion, socket fusion, electrofusion, dan sambungan mekanis sesuai kebutuhan sistem. Ketiga metode fusion menggunakan prinsip penyatuan material melalui panas, sedangkan sambungan mekanis menghubungkan komponen tanpa proses peleburan material. PPI dan ISO menyediakan pedoman yang membantu pengguna menerapkan metode tersebut berdasarkan karakteristik material, peralatan, prosedur, dan kebutuhan instalasi.
Kualitas sambungan tidak hanya bergantung pada metode yang dipilih. Persiapan permukaan, alignment, parameter pemanasan, gaya penyambungan, pendinginan, dan pemeriksaan hasil perlu dikendalikan secara konsisten. Dengan mengikuti prosedur yang sesuai dan menggunakan peralatan yang tepat, instalasi pipa HDPE dapat memiliki sambungan yang kuat, rapat, dan sesuai dengan kebutuhan sistem perpipaan.
*Ditulis oleh Maharani Kusuma Artanti. Sebagai Content Writer yang berpengalaman sejak 2021, Maharani fokus pada penulisan konten yang informatif dan teroptimasi. Sejak 2025, ia mendedikasikan keahliannya untuk SEO dan visibilitas online, memastikan informasi pelatihan tersaji jelas dan aksesibel. Terhubung dengan Maharani via LinkedIn.