MENGENAL PLC DALAM OTOMASI INDUSTRI: PRINSIP KERJA, KOMPONEN, DAN PENERAPANNYA
MENGENAL PLC DALAM OTOMASI INDUSTRI: PRINSIP KERJA, KOMPONEN, DAN PENERAPANNYA
Programmable Logic Controller atau PLC merupakan perangkat kendali yang banyak digunakan dalam sistem otomasi industri. Perangkat ini menjalankan program untuk membaca kondisi masukan, memproses logika, dan mengendalikan keluaran sesuai kebutuhan proses. IEC 61131 menjelaskan programmable controller sebagai bagian dari sistem kendali yang digunakan untuk mengontrol mesin dan proses industri.
Penggunaan PLC memungkinkan sebuah proses bekerja berdasarkan urutan dan kondisi yang telah diprogram sebelumnya. Sensor mengirimkan informasi dari mesin, lalu PLC mengolah informasi tersebut sebelum memberikan perintah kepada perangkat keluaran. Pola kerja tersebut membuat pengendalian mesin dapat berlangsung secara terstruktur dan konsisten dalam berbagai kegiatan produksi.
Apa Itu PLC dalam Sistem Otomasi Industri?
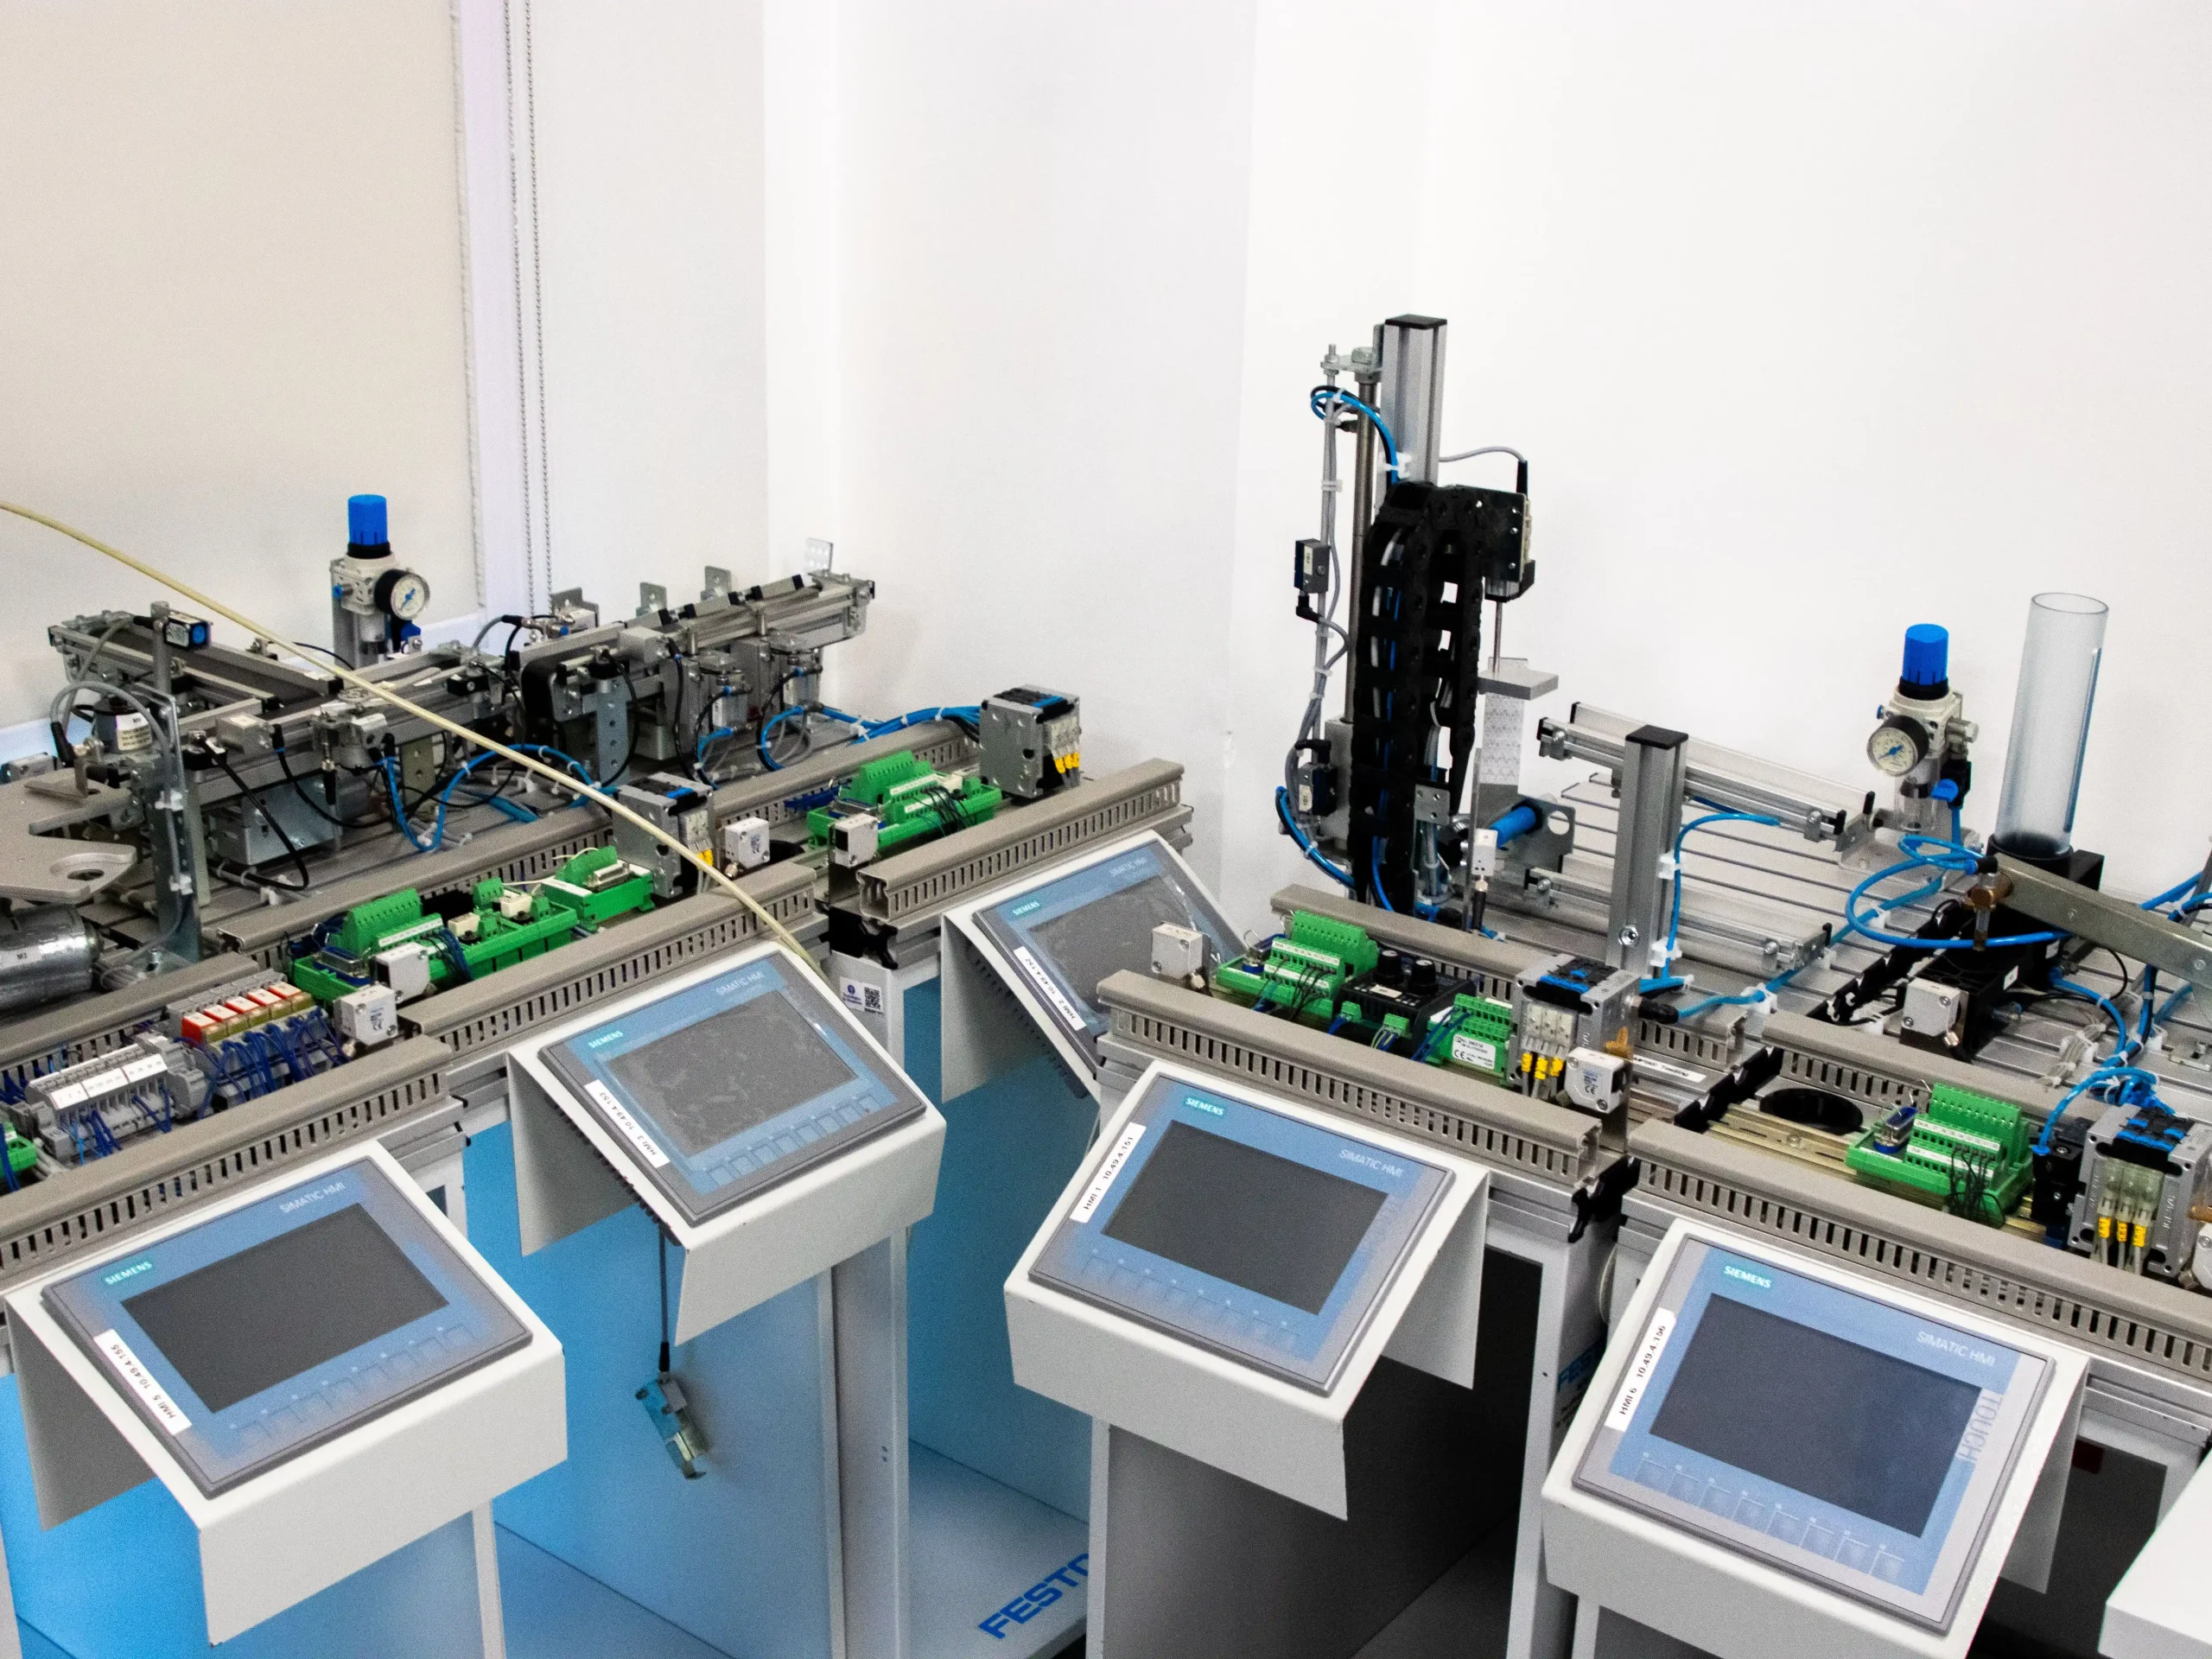
Ilustrasi. Sumber: Pexels.com/Ludovic Delot
PLC pada dasarnya merupakan komputer industri yang dirancang untuk menjalankan fungsi pengendalian mesin atau proses. Perangkat ini menyimpan program pada memori kemudian menjalankan instruksi tersebut melalui unit pemrosesan dan modul input-output. Struktur tersebut memungkinkan perubahan logika dilakukan melalui program tanpa harus mengubah seluruh rangkaian pengawatan seperti pada sistem kendali berbasis relay.
Sebuah PLC dapat menangani sinyal digital maupun analog sesuai kemampuan modul yang digunakan. Sinyal digital dapat menunjukkan kondisi seperti tombol aktif atau sensor mendeteksi objek, sedangkan sinyal analog dapat mewakili besaran seperti tekanan, suhu, atau aliran. Karena itu, pemilihan PLC perlu mempertimbangkan jenis sinyal dan karakteristik proses yang akan dikendalikan.
Prinsip Kerja PLC dari Input hingga Output
PLC bekerja melalui siklus pemindaian atau scan cycle yang berlangsung secara berulang. Pada tahap awal, CPU membaca kondisi perangkat input dan menyimpan informasi tersebut dalam area memori proses. Selanjutnya, CPU menjalankan program pengguna berdasarkan data yang telah dibaca sebelum memperbarui kondisi output sesuai hasil pemrosesan.
Siklus tersebut berlangsung secara terus-menerus selama PLC berada dalam kondisi operasi. Perubahan pada sensor dapat memengaruhi hasil logika program dan menghasilkan tindakan berbeda pada aktuator. Proses berulang itu memungkinkan PLC merespons perubahan kondisi mesin dalam waktu yang sesuai dengan kebutuhan aplikasi.
Komponen Utama PLC
CPU menjadi komponen utama yang menjalankan program dan mengatur proses komunikasi antara bagian-bagian PLC. Memori menyimpan program pengguna, data proses, serta informasi lain yang dibutuhkan selama pengoperasian. Siemens juga menjelaskan bahwa sistem PLC dapat terdiri atas CPU, memori, modul input-output, catu daya, dan rak atau sistem bus sebagai bagian dari struktur pengendali.
Modul input menerima sinyal dari sensor, tombol, sakelar, atau perangkat pengukuran lainnya. Modul output kemudian mengirimkan perintah kepada perangkat seperti kontaktor, solenoid, lampu indikator, atau aktuator lainnya. Catu daya menyediakan energi listrik bagi sistem PLC, sedangkan modul komunikasi memungkinkan pengendali bertukar data dengan perangkat otomasi lain.
Mengenal Input dan Output pada PLC
Input PLC menjadi jalur masuk informasi dari kondisi lapangan menuju sistem kendali. Sensor proximity dapat memberikan sinyal ketika benda melewati titik tertentu, sedangkan sakelar tekanan dapat memberikan status berdasarkan kondisi tekanan dalam sistem. Modul input kemudian menerjemahkan sinyal tersebut menjadi data yang dapat diproses oleh CPU.
Output PLC memberikan perintah setelah CPU menyelesaikan proses logika. Relay, transistor, atau modul output lain dapat mengaktifkan perangkat sesuai jenis beban dan karakteristik sistem. Dengan pola tersebut, perubahan pada input dapat menghasilkan respons otomatis pada mesin melalui output yang telah diprogram.
Bahasa Pemrograman yang Digunakan
Pemrogram PLC dapat menggunakan beberapa bahasa yang mengikuti standar IEC 61131-3. Edisi IEC 61131-3:2025 menetapkan Structured Text atau ST, Ladder Diagram atau LD, dan Function Block Diagram atau FBD sebagai bagian dari rangkaian bahasa pemrograman programmable controller. Standar tersebut juga menjelaskan Sequential Function Chart atau SFC untuk membantu menyusun organisasi program dan function block.
Ladder Diagram banyak digunakan untuk logika kendali yang memiliki pola seperti rangkaian relay. Structured Text dapat digunakan ketika program membutuhkan operasi logika dan perhitungan yang lebih kompleks. Sementara itu, Function Block Diagram membantu penyusunan program melalui blok fungsi yang saling terhubung sesuai alur proses.
PLC dan Sistem Komunikasi Industri
PLC modern tidak hanya berkomunikasi dengan sensor dan aktuator melalui input-output lokal. Sistem juga dapat menghubungkan PLC dengan HMI, komputer industri, perangkat jaringan, maupun sistem pengawasan seperti SCADA. Siemens, misalnya, menyediakan PLC dengan antarmuka PROFINET serta modul komunikasi tambahan untuk mendukung struktur otomasi yang lebih kompleks.
Komunikasi tersebut memungkinkan data proses dikirimkan dari pengendali menuju perangkat pemantauan. Operator dapat melihat status mesin melalui HMI dan memperoleh informasi yang berasal dari PLC secara terstruktur. Integrasi ini juga mendukung kebutuhan diagnostik, pemantauan proses, serta pertukaran data antara berbagai perangkat dalam satu sistem otomasi.
Penerapan PLC pada Mesin Produksi
PLC banyak digunakan pada mesin yang membutuhkan urutan operasi secara otomatis. Mesin konveyor dapat menggunakan PLC untuk mengatur motor berdasarkan keberadaan material dan kondisi sensor. Sistem tersebut dapat menyalakan, menghentikan, atau mengubah urutan kerja berdasarkan logika yang tersimpan dalam program.
Aplikasi lain terdapat pada mesin pengemasan yang membutuhkan koordinasi antara sensor, motor, silinder pneumatik, dan perangkat pemotong. PLC mengatur urutan setiap proses berdasarkan sinyal yang diterima dari perangkat lapangan. Dengan pengaturan tersebut, proses dapat berjalan berdasarkan parameter dan urutan yang telah ditentukan.
Penerapan PLC pada Sistem Kontrol Proses
PLC juga dapat digunakan pada proses yang melibatkan pengukuran dan pengendalian besaran tertentu. Sensor mengirimkan nilai proses kepada PLC, kemudian program melakukan pengolahan data berdasarkan kondisi atau parameter yang telah ditentukan. Sistem dapat meneruskan perintah kepada aktuator agar kondisi proses bergerak menuju nilai yang diinginkan.
Pada sistem yang membutuhkan pengendalian analog, PLC dapat menggunakan modul analog input dan output atau fungsi kendali tertentu yang tersedia pada perangkat. Nilai pengukuran kemudian digunakan sebagai dasar keputusan program atau algoritma kontrol. Penerapan tersebut dapat ditemukan pada sistem pompa, pengaturan aliran, pengendalian temperatur, dan berbagai proses utilitas industri.
PLC dalam Troubleshooting dan Diagnostik
PLC menyediakan informasi yang dapat membantu proses pencarian gangguan pada sistem otomasi. Indikator status pada CPU dan modul dapat menunjukkan kondisi operasi, komunikasi, atau kesalahan tertentu sesuai desain perangkat. Beberapa platform PLC modern juga menyediakan fitur diagnostik yang membantu teknisi menelusuri kondisi perangkat dan program.
Data diagnostik dapat dibandingkan dengan kondisi aktual di lapangan untuk menemukan sumber masalah. Teknisi perlu memeriksa hubungan antara input, logika program, dan output agar gangguan dapat ditelusuri secara sistematis. Pemeriksaan tersebut dapat membantu membedakan masalah yang berasal dari sensor, program, komunikasi, modul, atau perangkat keluaran.
Hal yang Perlu Diperhatikan Saat Memilih PLC
Pemilihan PLC perlu mempertimbangkan jumlah input dan output yang diperlukan oleh sistem. Kapasitas pemrosesan, kebutuhan memori, jenis sinyal, protokol komunikasi, serta kondisi lingkungan juga perlu disesuaikan dengan aplikasi. Spesifikasi tersebut menentukan kemampuan pengendali dalam menangani kebutuhan otomasi secara tepat.
Skalabilitas menjadi pertimbangan lain ketika sistem berpotensi mengalami pengembangan. PLC tertentu menyediakan modul tambahan sehingga jumlah input-output dan fungsi komunikasi dapat diperluas sesuai kebutuhan. Siemens, misalnya, menyediakan CPU dengan pilihan ekspansi input, output, dan komunikasi untuk aplikasi dengan kebutuhan yang lebih besar.
Aspek Keselamatan dan Keandalan PLC
PLC menjadi bagian dari sistem kendali sehingga keselamatan tidak hanya bergantung pada program yang berjalan di dalam perangkat. IEC 61131 menjelaskan bahwa aspek keselamatan sistem otomasi secara keseluruhan mencakup instalasi, aplikasi, dan persyaratan lain yang berada di luar lingkup fungsi dasar programmable controller.
Perancang perlu memisahkan fungsi kendali biasa dengan fungsi keselamatan ketika aplikasi memiliki risiko tertentu. PLC fail-safe atau perangkat keselamatan khusus dapat digunakan pada aplikasi yang membutuhkan fungsi pengamanan sesuai rancangan sistem. Siemens juga menyediakan varian CPU fail-safe untuk aplikasi yang berkaitan dengan fungsi keselamatan.
Perkembangan PLC pada Otomasi Modern
Perkembangan teknologi membuat PLC semakin terintegrasi dengan jaringan industri dan perangkat digital. Sistem modern dapat menghubungkan PLC dengan HMI, SCADA, perangkat analitik, dan berbagai platform komunikasi untuk mendukung pertukaran informasi. Kemampuan komunikasi tersebut memperluas peran PLC dari pengendali mesin menjadi bagian penting dari ekosistem otomasi yang saling terhubung.
Fitur diagnostik dan keamanan juga terus berkembang pada generasi PLC terbaru. Sistem seperti Siemens S7-1200 G2 menyediakan fitur keamanan seperti perlindungan akses CPU, perlindungan program, komunikasi aman, dan secure boot. Kondisi tersebut menunjukkan bahwa rancangan PLC modern tidak hanya memperhatikan fungsi kontrol tetapi juga kebutuhan integrasi dan keamanan sistem.
Kesimpulan
PLC merupakan pengendali industri yang bekerja dengan membaca input, menjalankan program, lalu mengatur output sesuai kondisi proses. Komponen seperti CPU, memori, modul input-output, catu daya, dan komunikasi membentuk sistem yang dapat digunakan pada berbagai aplikasi otomasi. Standar IEC 61131-3:2025 juga menyediakan kerangka bahasa pemrograman seperti LD, ST, FBD, dan SFC untuk pengembangan program PLC.
Penerapan PLC mencakup mesin produksi, sistem konveyor, pengemasan, pompa, utilitas, hingga pengendalian proses industri. Penggunaan yang tepat membutuhkan pemilihan perangkat sesuai kapasitas, jenis sinyal, kebutuhan komunikasi, dan karakteristik lingkungan kerja. Dengan rancangan program, instalasi, diagnostik, dan aspek keselamatan yang sesuai, PLC dapat menjadi bagian penting dalam sistem otomasi industri yang terstruktur.
*Ditulis oleh Maharani Kusuma Artanti. Sebagai Content Writer yang berpengalaman sejak 2021, Maharani fokus pada penulisan konten yang informatif dan teroptimasi. Sejak 2025, ia mendedikasikan keahliannya untuk SEO dan visibilitas online, memastikan informasi pelatihan tersaji jelas dan aksesibel. Terhubung dengan Maharani via LinkedIn.